Modernização do sistema de vácuo reduz custos na produção de queijo
DR
João Guilherme Oliveira
A eficiência energética e a fiabilidade operacional na indústria agroalimentar ganharam um novo impulso com a implementação de um sistema centralizado de vácuo na maior fábrica de queijos do Grupo DMK, localizada em Edewecht, no noroeste da Alemanha. A transição tecnológica permitiu substituir múltiplos equipamentos individuais por uma solução única, resultando em reduções expressivas no consumo de eletricidade e nas intervenções técnicas.
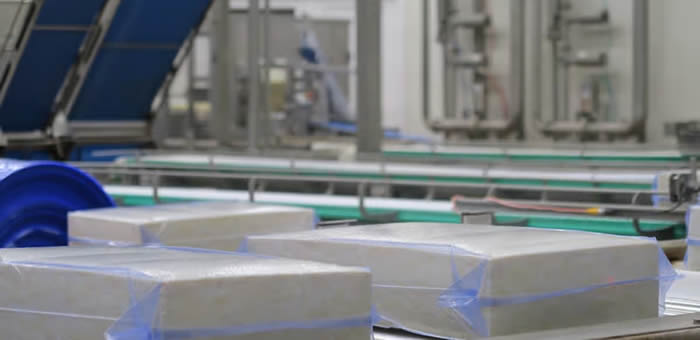
A unidade industrial em causa processa grandes volumes de queijo, incluindo os tradicionais blocos industriais de 15 quilogramas conhecidos como Euroblocks. No pavilhão de embalamento, quatro máquinas automatizadas preparam os invólucros plásticos utilizando ventosas para a abertura dos sacos, um processo que passou a ser alimentado por um único sistema de vácuo de rotores de garra da gama MINK, desenvolvido pela Busch Vacuum Solutions.
Anteriormente, o processo de embalamento dependia de quatro bombas de vácuo rotativas de palhetas de funcionamento a seco, instaladas individualmente em cada uma das máquinas. Estes dispositivos operavam em regime contínuo, 24 horas por dia, sete dias por semana, gerando níveis de ruído na ordem dos 75 dB(A) e estando diretamente expostos ao ambiente húmido e salgado característico das instalações de fabrico de queijo. Esta exposição provocava corrosão acelerada, desgaste mecânico e a necessidade de substituição semestral de palhetas, além de registar avarias frequentes.
Com a nova configuração, a unidade de vácuo foi relocalizada para uma sala técnica separada, o que mitigou a exposição dos operadores ao ruído e protegeu os componentes mecânicos contra agentes corrosivos. O sistema integra ainda um separador de líquidos e poeiras de montagem vertical, otimizando o aproveitamento do espaço e prevenindo danos por contaminação.
Do ponto de vista operacional, a tecnologia de rotores de garra opera sem contacto na câmara de compressão, dispensando lubrificantes e eliminando o desgaste por fricção mecânica. A solução conta com um motor de acionamento dotado de controlo de velocidade: o caudal é maximizado durante a fase inicial de extração de ar dos sacos e reduzido progressivamente à medida que a pressão diminui, ajustando o consumo energético em tempo real.
Os registos da fábrica indicam uma redução superior a 50% no consumo de energia elétrica em comparação com o parque de equipamentos anterior. Em termos de manutenção, o número anual de reparações e substituições foi substancialmente mitigado, passando a exigir apenas intervenções pontuais e registando períodos operacionais sem falhas técnicas. O sistema conta com uma segunda bomba idêntica em regime de redundância para assegurar a continuidade do processo, cuja capacidade excedentária permitiu ainda integrar a operação de um sistema automatizado de elevação de caixas de cartão.
Outros artigos que lhe podem interessar